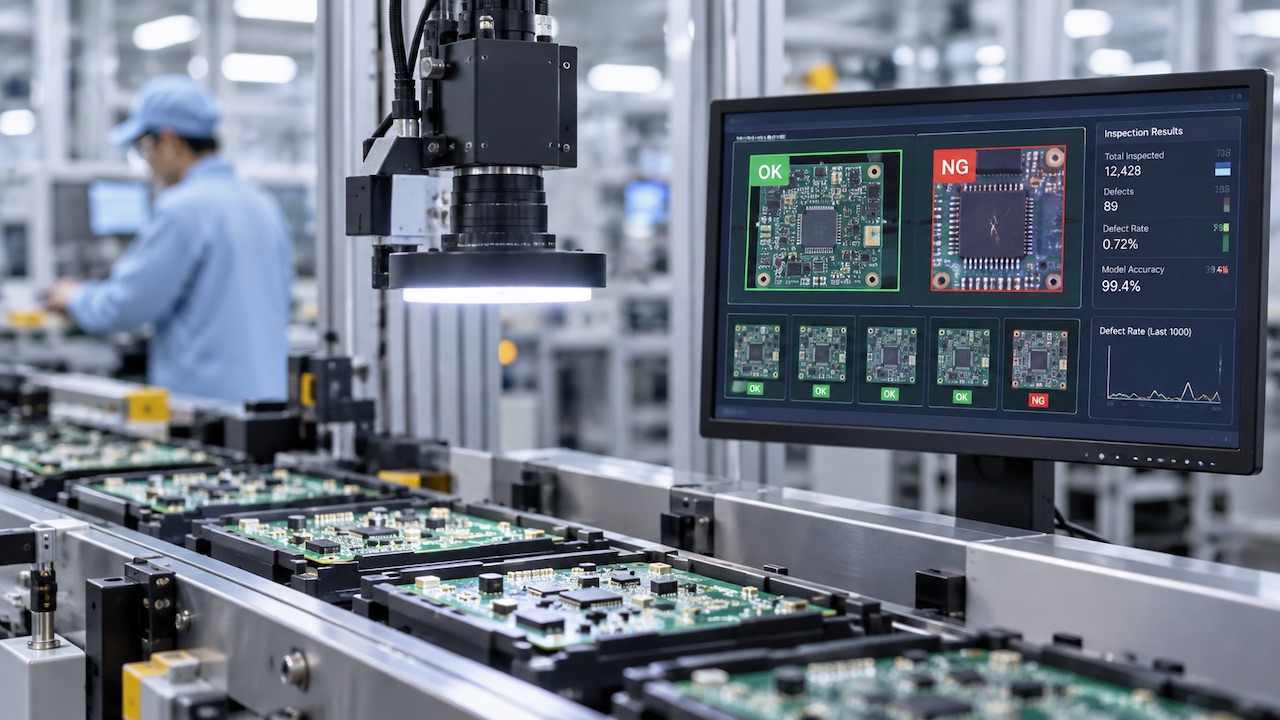
Dari eksperimen AI menuju aplikasi nyata di production line
Artificial Intelligence semakin banyak dibicarakan di sektor manufaktur. Namun bagi plant leader, Quality, Engineering, dan Operations, pertanyaan yang lebih penting bukan lagi:
“Apakah AI bisa digunakan untuk inspeksi kualitas?”
Pertanyaannya sekarang adalah:
“Apakah AI quality inspection dapat memberikan hasil yang cukup konsisten dan bernilai untuk diterapkan pada production line kita?”
Perkembangan terbaru dari Siemens dan Procter & Gamble (P&G) memberikan salah satu indikasi yang menarik.
Pada 16 September 2026, Siemens mengumumkan perluasan penggunaan AI-based visual inspection pada operasi manufaktur P&G secara global. Sistem tersebut melakukan inspeksi produk secara real-time pada full production line speed, dengan pemrosesan data melalui Industrial Edge dan integrasi langsung ke proses produksi. Hasil inspeksi dapat digunakan untuk memberikan alarm hingga melakukan reject terhadap produk yang teridentifikasi bermasalah.
Yang menarik bukan hanya penggunaan AI-nya.
- scrap berkurang sekitar 10–20%, tergantung jenis produk;
- deployment baru dapat dikomisioning 5–10 kali lebih cepat dibandingkan traditional bespoke vision systems;
- inspeksi dapat dilakukan secara kontinu pada production line berkecepatan tinggi;
- hasil inspeksi dapat memicu alarm maupun rejection terhadap defective product;
- quality data dapat digunakan untuk membantu trend analysis dan continuous improvement.
Angka tersebut membuat AI visual inspection semakin relevan untuk diperhatikan. Tetapi angka itu juga perlu dibaca dengan hati-hati.
Hasil P&G bukan benchmark yang otomatis berlaku pada setiap pabrik.
AI inspection bukan sekadar mengganti inspector dengan kamera
Kesalahan yang sering terjadi ketika membahas machine vision atau AI inspection adalah memulai dari teknologinya.
Model AI apa yang paling akurat?
Berapa investasi hardware yang diperlukan?
Padahal, masalah sebenarnya biasanya dimulai jauh sebelum pemilihan kamera.
Sebuah sistem inspeksi hanya akan memberikan nilai jika organisasi sudah cukup jelas mengenai apa yang disebut defect, bagaimana defect tersebut diukur, seberapa konsisten manusia menilainya, dan tindakan apa yang harus dilakukan ketika defect ditemukan.
Dengan kata lain, AI tidak menghilangkan kebutuhan terhadap quality engineering. AI justru membuat fondasi quality engineering menjadi semakin penting.
Sebelum sebuah plant memulai AI visual inspection pilot, setidaknya ada lima pertanyaan yang perlu dijawab.
1. Apakah defect taxonomy sudah jelas?
Model AI membutuhkan definisi defect yang konsisten.
Misalnya, sebuah produk mungkin memiliki cacat berupa scratch, discoloration, misalignment, contamination, missing component, wrinkle, printing defect, atau dimensional visual abnormality.
Tetapi apakah seluruh inspector memberikan klasifikasi yang sama ketika melihat kondisi tersebut?
Jika definisinya berbeda-beda, AI akan belajar dari data yang juga tidak konsisten. Karena itu, langkah pertama bukan training model, melainkan memastikan defect taxonomy dan Critical to Quality atau CTQ telah didefinisikan secara operasional.
2. Apakah data training benar-benar mewakili kondisi produksi?
AI visual inspection belajar dari contoh. Masalahnya, kondisi produksi nyata jarang sempurna.
Produk dapat berubah posisi. Lighting berubah. Material memiliki variasi alami. Packaging berganti desain. Permukaan dapat bertekstur, mengilap, terlipat, atau bergerak dengan sangat cepat.
Pada implementasi P&G, salah satu tantangan yang ditangani adalah produk dengan material yang dapat bergeser, meregang, atau berkerut ketika bergerak pada kecepatan produksi tinggi. Sistem dikembangkan agar mampu menangani variasi tersebut secara lebih fleksibel dibanding traditional vision system.
Karena itu, dataset yang baik bukan sekadar kumpulan foto defect. Dataset harus cukup representatif terhadap actual operating conditions.
3. Apakah measurement system manusia sendiri sudah konsisten?
Sebelum membandingkan manusia dengan AI, plant perlu memastikan bahwa referensi manusianya dapat dipercaya.
Salah satu metode yang dapat digunakan adalah Attribute Agreement Analysis untuk melihat apakah beberapa inspector memberikan keputusan yang konsisten terhadap kondisi produk yang sama.
Jika tiga inspector menghasilkan keputusan yang berbeda-beda terhadap defect yang sama, pertanyaannya bukan lagi “Berapa accuracy model AI?”, tetapi:
“Accuracy tersebut dibandingkan dengan standar kebenaran yang mana?”
Inilah sebabnya Measurement System Analysis atau MSA tetap relevan dalam implementasi AI inspection.
4. Berapa false accept dan false reject yang dapat diterima?
Accuracy yang tinggi belum tentu berarti sistem memberikan dampak bisnis yang baik.
False accept terjadi ketika produk defect dinilai sebagai produk baik dan lolos ke proses berikutnya atau bahkan ke customer.
False reject terjadi ketika produk sebenarnya baik tetapi dinilai defect sehingga dibuang, dirework, atau ditahan.
Keduanya memiliki biaya. False accept dapat meningkatkan complaint, return, warranty, bahkan reputational risk. Sebaliknya, false reject dapat meningkatkan scrap dan mengurangi yield.
Karena itu, evaluasi AI inspection sebaiknya menggunakan confusion matrix dan business consequence, bukan hanya satu angka “accuracy”.
5. Apa yang terjadi setelah AI menemukan defect?
Inspection tanpa reaction plan hanya menghasilkan lebih banyak data.
Sistem perlu terhubung dengan proses operasional yang jelas:
Detect → Decide → Act.
Contohnya: kamera mendeteksi abnormality → model mengklasifikasikan defect → PLC menerima signal → produk di-reject atau line memberikan alarm → operator melakukan verification → data tersimpan untuk analisis.
Pada solusi Siemens dan P&G, inspection result diproses dekat dengan production equipment melalui Industrial Edge dan dapat diintegrasikan langsung dengan proses produksi.
Artinya, keberhasilan AI inspection tidak hanya bergantung pada AI model. PLC integration, production logic, operator response, escalation mechanism, dan control plan sama pentingnya.
Jangan mulai dari kamera. Mulai dari Cost of Poor Quality
Cara yang lebih aman untuk mengevaluasi AI visual inspection adalah memulai dari business problem.
Berapa biaya scrap dan escape defect dari tiga jenis cacat visual terbesar di production line Anda, dan apakah penilaian antar-inspector sudah konsisten?
Dari sini, perusahaan dapat menghitung Cost of Poor Quality atau COPQ yang relevan.
- Scrap Cost
- Rework Cost
- Inspection Cost
- Customer Return
- Complaint Handling
- Warranty Cost
- Production Downtime akibat quality issue
Baru setelah itu perusahaan dapat membandingkan potensi benefit dengan biaya implementasi.
Pendekatan ini mengubah diskusi dari “Apakah kita perlu membeli AI camera?” menjadi:
“Apakah ada quality problem yang cukup besar dan cukup terukur sehingga AI inspection layak diuji?”
Perbedaannya penting. Teknologi menjadi alat untuk menyelesaikan problem, bukan tujuan proyek.
Seperti apa AI Visual Quality Pilot yang sehat?
Untuk perusahaan yang ingin mulai mengevaluasi teknologi ini, implementasi tidak harus langsung dilakukan di seluruh plant.
Pilot dapat dimulai pada satu defect family dan satu production line dengan business case yang jelas.
PAMS melihat feasibility assessment setidaknya perlu mencakup:
- Defect Pareto
Identifikasi defect visual yang paling banyak menyebabkan scrap, rework, complaint, atau quality escape. - COPQ Baseline
Hitung biaya aktual sebelum teknologi diterapkan. - Measurement System Analysis
Validasi konsistensi penilaian manusia dan definition of defect. - Camera & Lighting Assessment
Periksa visibility defect, speed line, positioning produk, lighting, field of view, dan kondisi lingkungan. - Model Validation
Bandingkan true positive, false positive, false accept, dan false reject. - PLC & Process Integration
Tentukan bagaimana hasil inspection diterjemahkan menjadi alarm, rejection, line stop, atau human verification. - Benefit Calculation
Bandingkan perubahan scrap, rework, inspection effort, quality escape, dan productivity dengan investment requirement.
Pendekatan ini membuat keputusan investasi didasarkan pada evidence, bukan excitement terhadap AI.
Sektor apa yang berpotensi mendapatkan manfaat?
Use case P&G berasal dari high-speed consumer goods manufacturing.
Namun secara karakteristik proses, pendekatan serupa berpotensi relevan untuk industri yang memiliki high-volume visual inspection, seperti:
- FMCG dan packaging
- Cosmetics
- Textile
- Electronics
- Pharmaceutical manufacturing
- Automotive components
- High-speed production lines lainnya
Potensinya akan lebih menarik ketika terdapat kombinasi volume produksi tinggi + inspeksi visual repetitif + biaya defect tinggi + variasi produk yang masih dapat diklasifikasikan.
Tetapi kelayakan tetap harus dinilai per process dan per defect.
AI inspection juga mengubah kompetensi Quality
Implementasi teknologi ini tidak berarti prinsip Six Sigma dan quality engineering menjadi tidak relevan.
Sebaliknya, beberapa konsep justru semakin penting:
- CTQ definition
- Defect taxonomy
- Measurement System Analysis
- Attribute Agreement Analysis
- Confusion matrix
- False accept / false reject
- Process capability
- Model drift
- Control plan
- Human verification
- Continuous improvement
Quality professional masa depan tidak harus menjadi data scientist.
Tetapi mereka perlu mampu memahami bagaimana keputusan AI mempengaruhi process control dan business performance.
Evidence, bukan hype
Kasus Siemens dan P&G menunjukkan bahwa AI quality inspection sudah mulai bergerak dari demonstration menuju industrial-scale application.
Namun angka 10–20% scrap reduction dan deployment 5–10 kali lebih cepat adalah hasil yang dilaporkan dari implementasi P&G dan tidak dapat langsung dijadikan asumsi benefit untuk fasilitas manufaktur lain.
Setiap plant memiliki kondisi berbeda: material berbeda, line speed berbeda, defect profile berbeda, measurement system berbeda, automation architecture berbeda, dan cost structure berbeda.
Karena itu, pertanyaan yang tepat bukan:
“Apakah AI visual inspection bekerja?”
Tetapi:
“Pada defect dan proses mana AI visual inspection dapat memberikan business case yang cukup kuat untuk pabrik kita?”
Itulah pertanyaan yang sebaiknya dijawab sebelum perusahaan mulai melakukan scale-up.
Ingin mengevaluasi peluang AI Visual Inspection di production line Anda?
PAMS dapat membantu perusahaan melakukan AI Visual Quality Feasibility & Pilot, mulai dari defect Pareto, COPQ baseline, Measurement System Analysis, camera dan lighting assessment, validation terhadap false accept dan false reject, hingga perhitungan potential benefit.
Mulai dari satu production problem yang terukur, bukan dari pembelian teknologi.
Diskusikan Kebutuhan di Pabrik AndaReference: Siemens AG, Siemens and Procter & Gamble roll out AI-based quality inspection worldwide, 16 September 2026.